Cuando 15 V pueden detener a un gigante: Análisis de una falla catastrófica en un variador de media tensión
En los sistemas industriales de alta potencia existe una paradoja que la ingeniería de confiabilidad conoce bien: equipos capaces de manejar miles de voltios y cientos o miles de kilovatios pueden depender, para su correcto funcionamiento, de componentes electrónicos pequeños y de bajo costo. La falla de uno de ellos puede desencadenar consecuencias desproporcionadas frente a su valor económico.
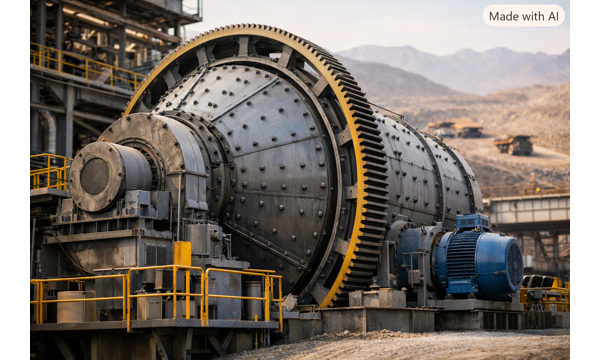
Un caso documentado por JB Engineers S.A.C. ilustra con claridad esta vulnerabilidad. El incidente ocurrió en el accionamiento principal de un molino SAG de 15 × 16 pies, utilizado en una operación minera, cuyo sistema de accionamiento contaba con un variador de frecuencia de media tensión Schneider Electric Altivar 1260, con una tensión de entrada de 4160 V.
El variador cumple una función crítica: dosificar de manera precisa la energía suministrada al motor del molino, permitiendo controlar el enorme torque requerido durante el arranque y la operación. Para ello emplea una arquitectura de potencia basada en transformador, rectificación de 24 pulsos, módulos IGBT y comunicación mediante fibra óptica. Esta configuración permite controlar grandes niveles de energía manteniendo, además, los armónicos de la instalación dentro de valores reducidos.
Una falla iniciada con apenas 15 V
El incidente se produjo el 6 de octubre de 2025. El registro de eventos del variador identificó como una de las primeras alarmas un Internal Error, Driver Supply Zero, asociado a la pérdida de una alimentación de 15 V DC ubicada en la segunda columna de IGBTs.
Aunque 15 V parece una magnitud insignificante frente a los 4160 V del sistema, esa alimentación resulta esencial para los circuitos driver encargados de controlar los IGBT. Estos dispositivos actúan como interruptores electrónicos de alta velocidad: reciben las órdenes de control y regulan el paso de la energía hacia el motor.
La pérdida de alimentación de los drivers provocó la pérdida de control de los IGBT y desencadenó una secuencia de eventos que incluyó errores de saturación, sobretensión en el bus de corriente continua y desplazamiento de su punto medio. La perturbación evolucionó hasta generar un arco eléctrico de gran magnitud en otra sección de potencia del equipo.
Cuando el personal técnico abrió la primera columna de IGBTs durante la parada de planta, realizada a finales de marzo de 2026, encontró evidencias de un evento eléctrico severo: cables de las resistencias de descarga R1-R4 carbonizados y partidos, conexiones metálicas deformadas por efecto térmico y módulos IGBT destruidos.
El daño no siempre se ve
Una particularidad del caso fue que la instalación disponía de un variador WEG de respaldo, que permitió mantener operativo el molino después de que el sistema Schneider fuera aislado. Esto explica por qué el equipo dañado pudo permanecer fuera de servicio durante varios meses sin interrumpir la producción.
Sin embargo, la inspección visual no reveló todo el alcance de la falla. La segunda columna de IGBTs, donde se había originado el problema, aparentemente se encontraba en buenas condiciones. La investigación demostró posteriormente que sus módulos IGBT habían sufrido una degradación interna.
Las pruebas de aislamiento e impedancia permitieron detectar un comportamiento anómalo en los módulos originales. No presentaban necesariamente un cortocircuito evidente, pero sus características eléctricas se habían alterado como consecuencia del evento ocurrido en octubre.
Esta condición quedó demostrada durante la primera energización del variador reparado. Aunque los componentes sustituidos de la primera columna de IGBTs se encontraban en buenas condiciones, el parámetro de desbalance del bus de corriente continua, identificado como Delta V0, comenzó a incrementarse hasta alcanzar aproximadamente 13,91 %, un valor incompatible con una operación segura.
La investigación llevó nuevamente a la segunda columna de IGBTs. Al sustituir sus módulos IGBT degradados por unidades nuevas provenientes del variador de reserva, el desbalance desapareció y el bus recuperó su estabilidad.
Una reparación que se convirtió en una lección de confiabilidad
La intervención permitió recuperar el variador y posteriormente realizar las pruebas en vacío, verificar las comunicaciones y poner nuevamente en operación el molino SAG con carga.
Pero el principal valor de este caso no está únicamente en la reparación, sino en las lecciones que deja para la gestión del mantenimiento.
La primera es que los componentes críticos de bajo costo no necesariamente son de bajo riesgo. Una fuente de alimentación de 15 V puede tener un precio insignificante frente al valor de un módulo IGBT, un variador de media tensión o las pérdidas asociadas a una parada de producción. Por ello, el informe recomienda considerar el reemplazo preventivo por tiempo de determinados componentes críticos, aun cuando no presenten señales visibles de deterioro.
La segunda es la importancia del monitoreo de parámetros eléctricos que permitan detectar degradaciones antes de una falla catastrófica. El Delta V0 demostró ser un indicador temprano de una condición anómala que no podía identificarse mediante una inspección visual.
La tercera es mantener repuestos estratégicos disponibles localmente. En este caso, disponer de un variador completo de reserva permitió recuperar componentes críticos sin esperar meses por importaciones y procesos logísticos.
Finalmente, el caso recuerda una práctica que la digitalización no debería desplazar: conservar planos eléctricos actualizados y disponibles físicamente junto al equipo. Cuando ocurre una falla grave, las pantallas pueden apagarse y los sistemas digitales pueden dejar de estar disponibles. En esas circunstancias, un plano impreso y los instrumentos adecuados siguen siendo herramientas fundamentales para realizar un diagnóstico seguro y rápido.
Este caso demuestra que la confiabilidad de una instalación industrial no depende únicamente de la robustez de sus grandes equipos. También depende de identificar, proteger y mantener aquellos pequeños componentes que constituyen sus verdaderos puntos críticos de falla.
Por: Ing. José M. Burgos Flores – Gerente General – JB Engineers S.A.C.
+51 993 580 799 |+51 996 068 533
ventasjbengineers@gmail.com | ventas@jbengineerssac.com
www.jbengineerssac.com

FULL INGENIERÍA S.R.L. consolida su liderazgo tecnológico con una exitosa instalación en el sur del país
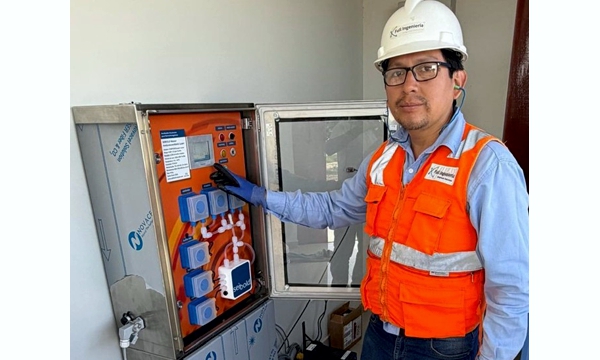
Comprometida con el desarrollo del sector saneamiento y la excelencia industrial en el Perú, FULL INGENIERÍA S.R.L. anuncia la implementación y puesta en marcha de un sistema de monitoreo de alta precisión en una importante Entidad Prestadora de Servicios de Saneamiento (EPS) del sur del país, reforzando el control de parámetros químicos del agua potable que inciden directamente en la salud de la población. El proyecto comprendió la instalación de cinco analizadores en línea de última generación para el control automatizado de aluminio (potabilización y coagulación), arsénico (seguridad y salud pública), y hierro y manganeso (prevención de coloración, sedimentos y corrosión en redes).
Por qué el monitoreo de estos parámetros es clave para la salud pública
La OMS advierte que la exposición prolongada al arsénico en el agua de consumo causa lesiones cutáneas, enfermedades cardiovasculares, diabetes, afectaciones al desarrollo cognitivo infantil y distintos tipos de cáncer, por lo que fija un valor guía de 10 µg/L; en el Perú, el Reglamento de la Calidad del Agua para Consumo Humano (D.S. N.° 031-2010-SA) fija el límite en 0.05 mg/L. El aluminio, insumo habitual en la coagulación del agua, se limita a 0.2 mg/L, ya que un residual elevado puede generar efectos neurológicos y representa un riesgo particular para pacientes con enfermedad renal (ATSDR).
El hierro y el manganeso (límites de 0.3 y 0.5 mg/L) no solo afectan el color, el sabor y la vida útil de las redes: la exposición prolongada a manganeso elevado puede alterar la memoria, la atención y las habilidades motoras, siendo niños y bebés la población más vulnerable. Por ello, la instrumentación analítica en línea es hoy la primera línea de defensa sanitaria de las EPS, al detectar desviaciones en segundos —y no en los días que toma un muestreo manual— y actuar antes de que el agua fuera de norma llegue a un solo hogar.
¿Por qué las grandes industrias y EPS confían en FULL INGENIERÍA S.R.L.?
- Monitoreo continuo 24/7: detección temprana de desviaciones sin muestreos manuales.
- Cumplimiento normativo: alineado con los estándares de calidad ambiental y sanitaria más exigentes, nacionales e internacionales.
- Soporte técnico especializado: ingeniería de campo, calibración y mantenimiento con personal certificado.
“Optimizando procesos, protegiendo recursos. Llevamos la automatización y el control analítico al siguiente nivel, porque cada parámetro bien controlado es, en el fondo, una familia protegida.”
FULL INGENIERÍA S.R.L. — Innovación y precisión al servicio de la industria nacional y de la salud pública.
Por: FULL INGENIERÍA S.R.L.
+51 946 412 248 | (01) 393 8208
www.fullingenieria.pe
ventas@fullingenieria.pe

Weicon WPN Fast Cure: Protección antiabrasiva epóxica para equipos críticos en minería
La abrasión constituye uno de los principales mecanismos de desgaste presentes en los procesos de concentración de minerales. La combinación de partículas sólidas de elevada dureza, flujo turbulento, impacto constante, erosión y exposición química genera condiciones especialmente severas para los componentes metálicos de celdas de flotación, espesadores y diferentes equipos involucrados en el transporte y procesamiento de pulpas minerales.
Frente a esta problemática, las estrategias modernas de mantenimiento buscan ir más allá de la reparación correctiva. Actualmente, la aplicación de sistemas de protección antiabrasiva permite recuperar superficies deterioradas, proteger componentes nuevos y prolongar significativamente los periodos entre intervenciones.
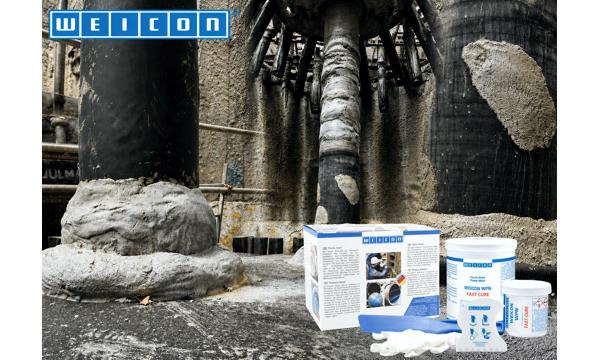
Entre estas tecnologías se encuentra WEICON WPN Fast Cure, un sistema epóxico antiabrasivo desarrollado para trabajar bajo condiciones exigentes de desgaste. WEICON WPN Fast Cure incorpora cargas cerámicas orientadas a proporcionar resistencia frente a la abrasión e impacto, y permite reducir los tiempos de intervención gracias a su curado acelerado, característica especialmente importante durante paradas de planta de corta duración.
Desde el punto de vista de ingeniería, los sistemas evaluados presentan una dureza de 85 a 90 Shore D, resistencia a la compresión de entre 12 y 18 ksi, resistencia de adhesión entre 2,500 y 4,500 psi y capacidad para ser aplicados en espesores variables de acuerdo con las condiciones de desgaste del componente. Su comportamiento tixotrópico facilita además la aplicación sobre superficies verticales, evitando el escurrimiento del material.
Validación en condiciones reales de operación minera
Un ejemplo de la aplicación de esta tecnología se desarrolló en Minera Chinalco Perú, donde durante septiembre de 2025 se realizaron aplicaciones de WEICON WPN Fast Cure sobre equipos críticos de la planta concentradora.
Las zonas intervenidas incluyeron componentes de las celdas de flotación, tales como estatores, rotor, eje y áreas expuestas al flujo de pulpa, además del Feed Well de un espesador. La aplicación se realizó después de una adecuada preparación superficial, buscando obtener un revestimiento uniforme y una correcta adherencia al sustrato metálico.
En marzo de 2026 se efectuó una inspección técnica sobre los componentes accesibles de las celdas de flotación, después de aproximadamente seis meses de operación continua.
Los resultados obtenidos permitieron observar un comportamiento favorable del sistema antiabrasivo. Durante la inspección se reportó ausencia de fisuras, grietas y desprendimientos, una adherencia conservada del 99 %, ausencia de delaminación y un desgaste superficial estimado menor al 5 %. Asimismo, no se identificaron signos de degradación química ni ampollamiento, manteniéndose la geometría de las zonas protegidas.
El registro fotográfico correspondiente a la celda Bulk Rougher 220F001 mostró además que, después del periodo de operación evaluado, el recubrimiento conservaba su integridad, sin pérdida significativa de espesor y manteniendo una elevada adherencia al sustrato.
Estas condiciones adquieren mayor relevancia considerando que los equipos evaluados trabajan frente a un régimen de desgaste multifactorial donde intervienen partículas abrasivas como la sílice, además de cobre, molibdeno y hierro, combinadas con flujo turbulento, impacto constante, erosión y exposición a reactivos utilizados durante el proceso de flotación.
Impacto sobre la confiabilidad y mantenimiento
La utilización de un sistema antiabrasivo no debe evaluarse únicamente por su resistencia física, sino también por el impacto que puede generar en la disponibilidad de los equipos.
Reducir el desgaste significa potencialmente disminuir la frecuencia de reparaciones, ampliar los intervalos entre intervenciones y reducir las posibilidades de paradas no programadas. Adicionalmente, una alternativa de curado rápido como WEICON WPN Fast Cure puede resultar especialmente conveniente cuando el tiempo disponible para mantenimiento es limitado.
A partir de los resultados obtenidos, el informe técnico proyecta para los sistemas evaluados una vida útil aproximada de 6 a 9 meses, estimando una mejora de entre 40 % y 70 % frente a soluciones tradicionales, dependiendo de las condiciones específicas de servicio.
El desempeño observado demuestra que la combinación entre selección adecuada del material, correcta preparación superficial, aplicación técnica y seguimiento periódico puede transformar a los recubrimientos antiabrasivos en una herramienta importante dentro de una estrategia de mantenimiento orientada a la confiabilidad.
La experiencia obtenida en condiciones reales de operación minera evidencia el potencial de nuestro WEICON WPN Fast Cure como solución orientada a proteger activos críticos, controlar el desgaste y contribuir a una mayor continuidad operacional de los equipos de procesamiento de minerales.
Minería: Medir densidad, nivel, humedad y pesaje en faja
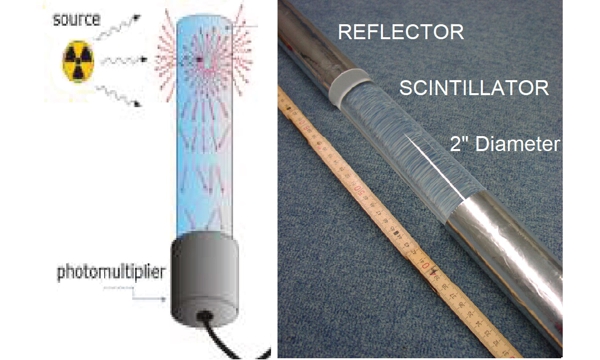
Algunas aplicaciones en minería como son las mediciones de densidad, pesaje en faja o tornillo alimentador, nivel de chancado y humedad en línea utilizan tecnología radiométrica con bajísima radiación y buenos resultados que no se obtienen con otras tecnologías. El manejo es seguro y de bajo riesgo. El fabricante alemán BERTHOLD ha desarrollado dos ventajas que hacen a sus instrumentos los más confiables y seguros:
- Mejores detectores / fuentes de baja radiación: Otras marcas utilizan fuentes de mayor radiación para bajar costos en los detectores. BERTHOLD utiliza detectores de mayor capacidad y más sensitivos que mejoran la resolución y precisión y hacen que las fuentes sean 15 a 20 veces más pequeñas. Esto reduce significativamente la radiación en el área y minimiza la exposición a niveles muy seguros (menos exposición que la recibida en radiografías dentales), y hace que las zonas de seguridad a cercar o restringir sean mucho menores.
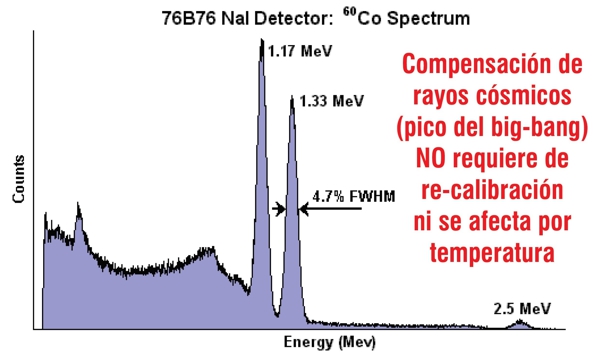
- Compensación por rayos cósmicos / no afectado por temperatura: Los detectores de otras marcas se ven afectados por la temperatura ambiente, por ejemplo, si se calibran de día, la diferente temperatura nocturna afecta la precisión dando errores significativos, y la precisión no mejora aunque se programen calibraciones mensuales o más frecuentes (que además exponen al personal a más radiación). Los medidores BERTHOLD tienen compensación patentada por rayos cósmicos (pico del Big Bang de referencia) y no se afectan por la temperatura ambiente, por lo que no requieren compensación ni recalibraciones frecuentes (algunas mineras los verifican cada seis meses, sin requerir ajustes incluso en dos años de servicio).
- Densímetros para pulpa mineral
La precisión en la medición de densidad de pulpa mineral es muy importante para el control y para tener valores confiables y reales en los balances de masa. La tecnología patentada de BERTHOLD (compensación por rayos cósmicos) da mejor precisión y resolución, no se afecta por la temperatura ambiente, no requiere recalibraciones frecuentes (meses o años sin requerir ajustes), lo que significa también menor exposición a radiación (menos tiempo y fuentes de mucha menor radiación).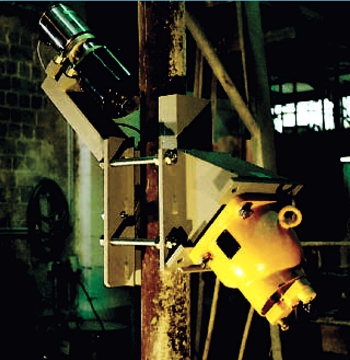
Re-utilización de fuentes antiguas de otras marcas:
Cuando las fuentes decaen o llegan al final de su ciclo de servicio, OTROS fabricantes recomiendan adquirir una fuente nueva y enviar la fuente antigua a almacenar al IPEN, con el costo anual que esto significa. BERTHOLD recomienda “no cambiar la fuente antigua, más bien cambiar el detector que ya no la detecta” por uno de mayor sensitividad, mejor precisión, que no se afecta por la temperatura ambiente y no requiere recalibraciones constantes. Con el ahorro en los gastos de almacenamiento o disposición final normalmente se paga el costo del cambio a un detector superior, y se sigue utilizando la misma fuente otros 15 o 20 años”.
- Pesaje en línea, flujo de sólidos sin contacto
Las balanzas en línea de celdas de carga para fajas transportadoras requieren recalibración constante porque se ven afectadas por variaciones en la tensión de la faja, desalineamiento de la misma, temperatura, vibración, desgaste y otros problemas mecánicos, y nunca terminan dando la precisión esperada para balances y cálculos confiables o reales. También se utiliza en fajas muy inclinadas y en sistemas de tornillos alimentadores y otros sistemas de transporte de sólidos.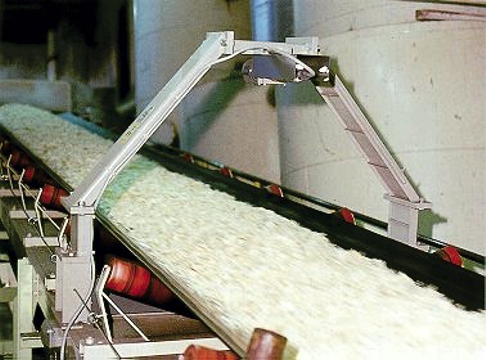
Los medidores radiométricos al no tener contacto con la faja o tornillo no se ven afectados por problemas ni por condiciones extremas de proceso, se instalan fácilmente con poco trabajo mecánico o modificaciones menores.
La calibración es un procedimiento que se realiza por primera vez, mediante un procedimiento simple de dos pasos y proporciona un alto nivel de repetibilidad, estabilidad y precisión con muy bajo mantenimiento a largo plazo.
- Nivel en chancado y en alta temperatura
En mediciones de nivel difíciles donde no funciona ninguna otra tecnología, se utilizan mediciones radiométricas sin contacto (instalación externa). En minería se utilizan en operaciones de chancado primario y secundario, y en aplicaciones de muy alta temperatura, metal líquido, Clinker o vidrio. Los medidores de nivel de BERTHOLD utilizan fuentes de menor actividad radioactiva (por sus detectores altamente sensitivos), las zonas demarcadas o de seguridad son menores, no tienen partes móviles, son fáciles de calibrar y son de muy bajo mantenimiento.
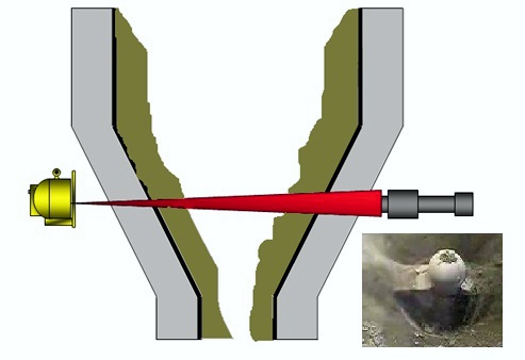
- Medidor de humedad en faja transportadora
El medidor de humedad MICRO-MOIST de BERTHOLD se basa en microondas que envían a través de todo el producto en la faja; esto da una medición precisa, confiable y representativa de la humedad de toda la masa del producto (tecnologías como el infrarrojo o RF solo miden la superficie), y la precisión es aún mayor con compensación de nivel o densidad. Otras tecnologías se afectan por cambios en la distribución de la humedad, tamaño de partícula, espesor, densidad, entre otros. Para medición de humedad en aplicaciones de hierro y coque BERTHOLD utiliza medidores de humedad de tipo neutrón.
Por: Ing. Marco Paretto Q. – Gerente General – MARPATECH SAC
BERTHOLD es representada en Perú por Marpatech SAC
01-224-9779 | peru@marpatech.com
www.berthold.com | www.marpatech.com
Saber no es suficiente: El verdadero valor está en saber decidir
Por qué el pensamiento crítico debe convertirse en una competencia esencial del brigadista industrial
La industria dedica enormes esfuerzos a gestionar el riesgo. Procedimientos, matrices, sistemas de seguridad, tecnología, equipos de protección, protocolos y programas de capacitación forman parte de una estructura diseñada para evitar que un incidente ocurra.
Pero cuando la emergencia finalmente sucede aparece una pregunta más difícil: ¿estamos preparados para decidir?
Una emergencia industrial rara vez se presenta exactamente como fue explicada durante una capacitación. Puede involucrar peligros que evolucionan, recursos limitados, trabajadores lesionados, presión del entorno e información incompleta. En esas circunstancias, conocer un procedimiento es importante, pero saber interpretarlo y adaptarlo al escenario puede ser determinante.
Capacitado no siempre significa preparado
Durante años, la capacitación de brigadas fue considerada, en determinados entornos, parte del cumplimiento de las obligaciones de seguridad. Se realizaba el curso, se registraba la asistencia, se obtenía una constancia y el proceso parecía estar completo. Sin embargo, existe una diferencia fundamental entre recibir información y desarrollar una competencia.
Una persona puede conocer los pasos de un procedimiento y, aun así, tener dificultades para ejecutarlo cuando las condiciones cambian. Por eso, preparar a un brigadista no significa únicamente enseñarle qué hacer, sino lograr que comprenda los principios que sustentan una respuesta y pueda aplicarlos cuando el escenario exige tomar decisiones diferentes.
Imaginemos una emergencia: un trabajador se encuentra lesionado dentro de un área industrial después de un incidente. El brigadista llega y debe determinar: ¿la escena es segura?, ¿puedo ingresar?, ¿existe riesgo para otros trabajadores?, ¿necesito evacuar?, ¿quién requiere atención primero?, ¿tengo los recursos necesarios?, ¿debo esperar apoyo especializado?
Estas preguntas no pueden resolverse únicamente mediante una secuencia memorizada. El brigadista necesita observar, interpretar, priorizar y anticiparse a la evolución del escenario.
Es allí donde entra en juego una competencia esencial: el pensamiento crítico.
Del conocimiento al criterio
El pensamiento crítico no significa cuestionar todo ni actuar fuera de los protocolos. Significa comprender sus fundamentos para analizar una situación y tomar decisiones adecuadas dentro de un escenario dinámico.
La formación de un respondedor puede entenderse como una progresión:
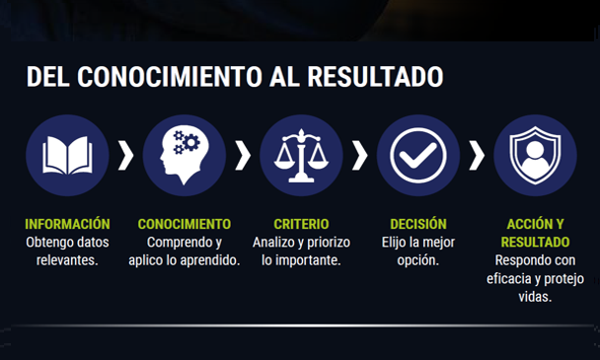
INFORMACIÓN → CONOCIMIENTO → CRITERIO → DECISIÓN → ACCIÓN → RESULTADO
La información proporciona elementos para comprender una situación; el conocimiento permite interpretarlos; y el criterio surge cuando ese conocimiento se aplica a diferentes escenarios. A partir de allí, la persona puede establecer prioridades, evaluar alternativas y decidir qué acción resulta más adecuada.
Por eso, el pensamiento crítico no se desarrolla únicamente escuchando una clase. Necesita práctica, análisis y exposición a situaciones que obliguen a decidir.
Entrenar para escenarios que no conocemos
No podemos conocer previamente todas las emergencias que enfrentará un brigadista durante su vida profesional. Lo que sí podemos hacer es entrenarlo para responder ante situaciones que no estaban previstas.
La formación moderna necesita superar progresivamente el modelo en el que el instructor habla y el participante solamente escucha. Los escenarios prácticos, la simulación, la resolución de problemas y la toma de decisiones bajo presión permiten trasladar el conocimiento a situaciones más cercanas a la realidad.
Incluso el error durante un entrenamiento puede convertirse en una herramienta educativa. Permite analizar lo ocurrido, identificar las causas de una decisión equivocada, corregir y volver a intentarlo sin que una vida dependa de aquella equivocación.
Así, el brigadista deja de ser simplemente la persona que recibió un curso y se convierte en un elemento capaz de aportar criterio y capacidad de respuesta al sistema de seguridad de la organización.
GAMASALUD: entrenar para pensar, decidir y responder
En GAMASALUD promovemos una formación que va más allá del cumplimiento documental.
Nuestro objetivo es desarrollar conocimientos y habilidades, pero también la capacidad de utilizarlos adecuadamente cuando una emergencia exige actuar. Por ello, nuestros entrenamientos incorporan resolución de problemas, escenarios prácticos, actualización permanente y estándares internacionales. Buscamos formar personas capaces de reconocer peligros, establecer prioridades, comunicarse correctamente, utilizar los recursos disponibles, trabajar en equipo y reconocer cuándo una situación supera sus competencias y requiere intervención especializada.
En GAMASALUD transformamos conocimiento en criterio; criterio en decisiones; y decisiones en vidas protegidas.
Por: Gamasalud S.A.C.
+51 999 175 094
ngutierrez@gamasalud.pe
gamasalud.pe/capacitacion-para-industria-y-mineria/

Robots soldadores para la gran minería (Yellow Goods)
Largos cordones, varias capas y alta deposición a una elevada velocidad de soldadura
En el segmento de “Yellow Goods” en la Gran Minería, la unión o recuperación de componentes pesados supone un verdadero desafío, ya que es habitual en el día a día trabajar con componentes de gran tamaño y altos espesores de material. Un ejemplo son los ejes para cargas pesadas de 1,5 metros de largo, fabricados en acero de hasta 50 milímetros de grosor.
En el segmento de “Yellow Goods” en la Gran Minería, la unión o recuperación de componentes pesados supone un verdadero desafío, ya que es habitual en el día a día trabajar con componentes de gran tamaño y altos espesores de material. Un ejemplo son los ejes para cargas pesadas de 1,5 metros de largo, fabricados en acero de hasta 50 milímetros de grosor.
Los cordones de soldadura deben soportar cargas muy pesadas y cumplir estrictos criterios de calidad, sin olvidar la importancia de la apariencia del cordón. En este sector se exigen mayores tolerancias del componente y absorciones de gaps que en otras áreas de soldadura.
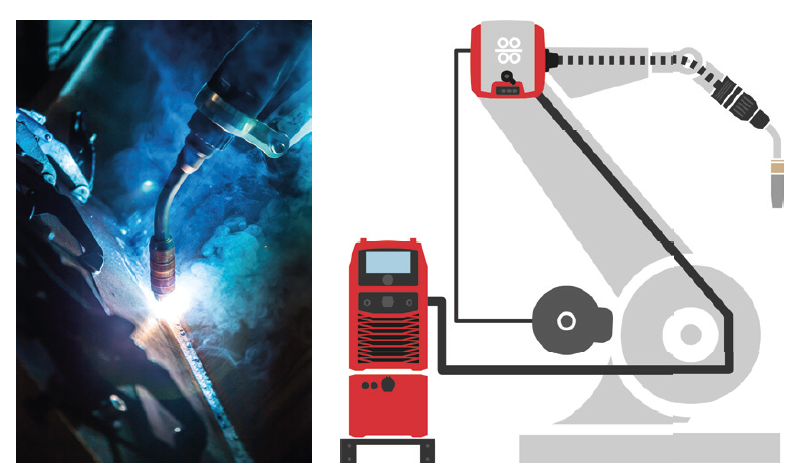
La gran variedad de componentes de diferentes tamaños, pesos y formas requiere soluciones de soldadura a medida. Ya sea manual, mecanizada o con robots industriales.
Precisamente, este último proporciona una gran gama de posibilidades y ventajas; veamos algunas de estas a continuación.
Sistema Push Mono-Hilo
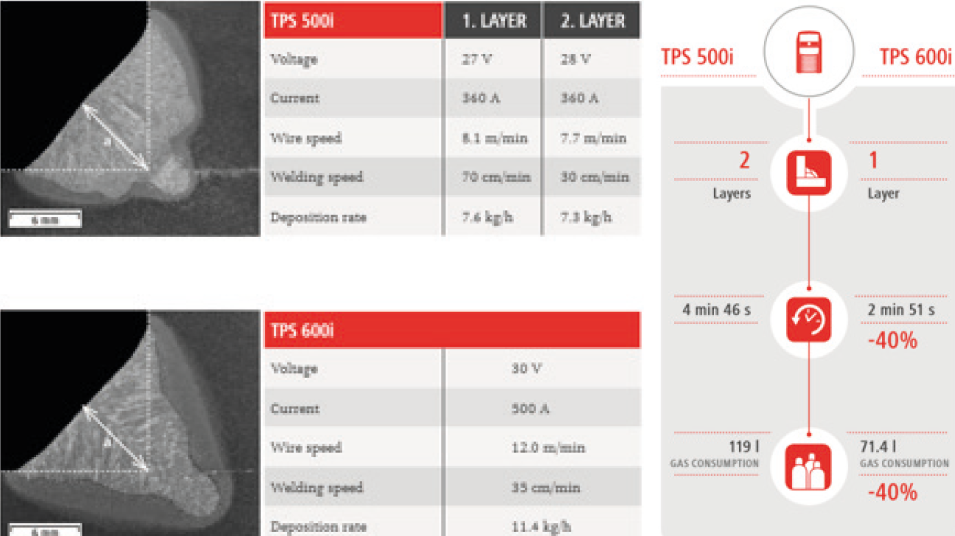
Un robot industrial puede llegar a velocidades superiores a 200 cm/min, sin embargo, en soldadura la velocidad de soldeo lo determinan las capacidades de la fuente, el sistema de alimentación y la eficiencia energética. Las fuentes TPSi 500 y TPSi 600 son algunos ejemplos de esto.
Sistema Push Doble-Hilo (Twin)
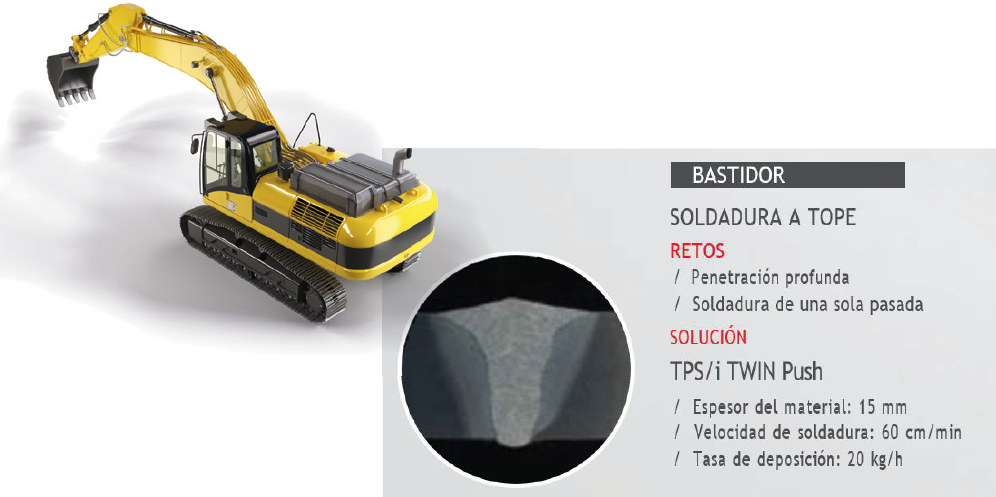
A diferencia de los sistemas Mono-Hilo típicos, la necesidad de mayores ratios de velocidad de soldeo, junto a la mayor cantidad de aporte de material, hace que los sistemas TWIN o Doble-Hilo requieran de una sincronización electrónica debido al aporte del arco pulsado (GMAW-P) con alambre sólido o Metal Cored (MCAW).
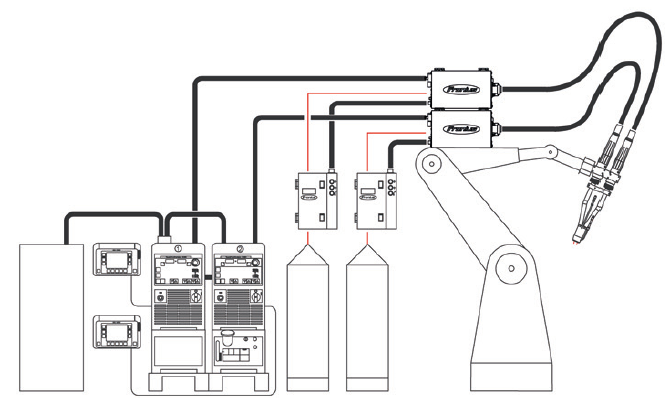
Dicha sincronización en tiempo real permite, por ejemplo, sincronizar la ignición de un alambre respecto del otro, también un desfase de las pulsaciones o ciertas características de la frecuencia de la pulsación en el desprendimiento de la gota con el solo fin de dar estabilidad al arco, apariencia del arco o inclusive la penetración.
Es importante a na liza ría implementación de Mono-Hilo o Doble-Hilo en cada caso, de acuerdo con con los objetivos de la productividad e ingeniería del producto.
Por: Ing. Rubén Parisuaña – Gerente General – MECANOS AUTOMATION S.A.C.
+51 986 406 343
+51 954 000 090
mecanos.automation@gmail.com

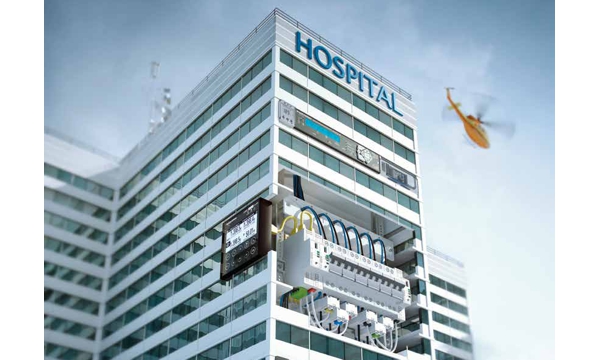
Energía sin interrupciones: La apuesta de COSELSA con las soluciones de Socomec para la seguridad eléctrica en los centros médicos
En un hospital, la continuidad y seguridad del suministro eléctrico son parte esencial de la atención al paciente. Quirófanos, unidades de cuidados intensivos, sistemas de diagnóstico por imágenes, infraestructura TI, sistemas de seguridad y servicios auxiliares dependen de una red eléctrica capaz de responder ante fallos sin comprometer la operación. SOCOMEC aborda estas exigencias críticas mediante soluciones de conmutación, distribución eléctrica específica para áreas médicas, monitorización energética y respaldo mediante SAI/UPS.
Cinco pilares para el rendimiento energético
Con más de un siglo de especialización en baja tensión, SOCOMEC estructura su oferta hospitalaria en torno a cinco ejes: seguridad de pacientes y personal, eficiencia en el consumo, flexibilidad para escalar la instalación y cumplimiento estricto de la normativa vigente (IEC 61439, NFC 15-211, HD 60364-7-710).
- Infraestructura eléctrica. Los paneles de conmutación FLEXYS (hasta 4.000 A) y los conmutadores de transferencia automáticos ATYS (40 a 6.300 A) garantizan el suministro en las estaciones de alta y baja tensión de todo el hospital.
- Continuidad para TI y sus equipos críticos. Los SAI modulares MODULYS GP y centralizados MASTERYS GP alcanzan un 96 % de eficiencia en doble conversión, con módulos intercambiables en caliente; NETYS RT aporta una alternativa descentralizada de 19″ en configuración 1+1.
- Imágenes médicas. Los SAI MASTERYS GP, DELPHYS MP y DELPHYS MX —desarrollados junto con Philips Medical— protegen resonadores, angiógrafos y tomógrafos frente a los picos de corriente propios de estos equipos.
- Distribución hospitalaria. El “Armario IT médico” asegura la continuidad del servicio incluso ante un primer fallo de aislamiento, localizando la avería sin interrumpir el resto de la instalación.
- Supervisión energética. El sistema de medición DIRIS Digiware (clase 0,5) y el software HYPERVIEW/N’VIEW centralizan y analizan el consumo por servicio y zona, en línea con el enfoque de gestión sostenible de ISO 50001.
CASOS REALES
Hospital Universitario de Rennes
Cinco salas de radiología con equipos valorados en 4 millones de euros requerían protección eléctrica sin fisuras. Socomec instaló un SAI DELPHYS MX de 300 kVA que combina volante de inercia y baterías, absorbiendo los picos de corriente propios de los equipos de imagen y reduciendo el desgaste de las baterías.
— Loic Bardou, ingeniero eléctrico del hospital
Hospital de Sarreguemines
Con 268 camas y ocho escenarios operativos críticos, el centro exigía máxima disponibilidad. Socomec equipó cada escenario con un armario de distribución IT, un SAI modular, un controlador de aislamiento y un transformador IT médico, permitiendo dar mantenimiento a una zona sin afectar a las demás.
— Jean-Marie Bichler, ingeniero jefe del hospital
Por: COMERCIO Y SERVICIOS EN ELECTRICIDAD S.A.
(01) 254 8924 | +51 988 073 330 | +51 995 891 360
ventas@coselsa.com.pe | gerencia@coselsa.com.pe
logistica@coselsa.com.pe | www.coselsa.com.pe
Soluciones de impresión industrial para una señalización minera más segura y eficiente
La minería es una de las industrias más exigentes en materia de seguridad, mantenimiento y continuidad operativa. Una identificación clara y duradera es esencial para garantizar operaciones seguras y eficientes en toda la instalación. En entornos mineros, el polvo, la humedad, la abrasión y la exposición a sustancias químicas deterioran rápidamente la señalización convencional.
Un sistema de impresión industrial brinda a las operaciones mineras la flexibilidad de producir letreros y etiquetas a demanda. Las instalaciones pueden responder rápidamente a los cambios operativos, reducir la dependencia de proveedores externos y mantener una comunicación visual clara, al tiempo que respaldan la seguridad y la gestión de activos.
Señalización diseñada para condiciones extremas
Las etiquetas y los letreros utilizados en la industria minera deben permanecer legibles a pesar de la exposición constante a la radiación UV, los aceites, los combustibles, la humedad, los lavados frecuentes y las partículas abrasivas. La impresión por transferencia térmica, combinada con materiales industriales duraderos, produce letreros de larga duración que resisten estos entornos exigentes.
La línea de impresoras industriales DuraLabel® es compatible con una amplia gama de aplicaciones mineras, desde la identificación de activos y el etiquetado de equipos hasta letreros de seguridad de gran formato.
Una solución para cada necesidad
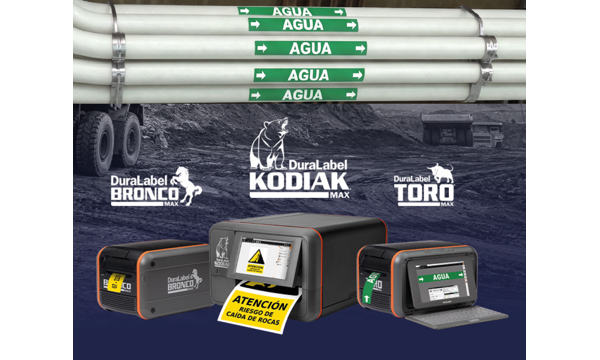
La impresora industrial de letreros y etiquetas DuraLabel® Kodiak® Max está diseñada para la producción de señalización industrial de gran formato, lo que permite imprimir letreros de hasta tamaño A4, para rutas de evacuación, puntos de reunión, equipos de emergencia, advertencias de seguridad y la identificación de áreas operativas. Su capacidad para producir señalización internamente facilita las actualizaciones inmediatas de la información y reduce el tiempo asociado a la subcontratación de la producción.
Por su parte, la impresora industrial de letreros y etiquetas DuraLabel Toro® Max es una solución ideal para operaciones que requieren la producción constante de etiquetas y señalización técnica. Permite la producción de etiquetas para tuberías que cumplen con la Norma Técnica Peruana NTP 399.012, lo que facilita la identificación del contenido y la dirección del flujo en las líneas de proceso. También es una herramienta eficiente para producir señalización de estantes, identificación de activos, etiquetado de paneles eléctricos y letreros de advertencia sobre el riesgo de arcos eléctricos, lo que mejora la seguridad y la organización en el área de producción.
La impresora industrial de letreros y etiquetas DuraLabel Bronco® Max complementa estas aplicaciones como impresora industrial de escritorio para oficinas de mantenimiento, talleres y áreas técnicas. Cuando se conecta a una computadora de escritorio o portátil, permite la impresión rápida de etiquetas para estantes, bastidores de almacenamiento, identificación de equipos y señalización de peligro de arco eléctrico, lo que facilita la estandarización de la información y una gestión más eficiente de los activos industriales.
Materiales que garantizan una gran durabilidad
El rendimiento del etiquetado industrial depende tanto de la impresora como del material utilizado. Los consumibles DuraLabel® están diseñados para soportar las condiciones típicas de la industria minera, ofreciendo resistencia a la abrasión, la humedad, los productos químicos, la radiación UV y las fluctuaciones de temperatura.
Esta combinación permite que la información permanezca visible durante largos períodos, lo que reduce la necesidad de reemplazos frecuentes y ayuda a optimizar los costos de mantenimiento.
Una inversión en seguridad y productividad
La implementación de su propio sistema de impresión industrial permite a las empresas mineras responder rápidamente a nuevas necesidades operativas, mejorar la identificación de activos y fortalecer los programas de seguridad.
Las soluciones DuraLabel Kodiak Max, Toro Max y Bronco Max ofrecen la flexibilidad necesaria para producir desde señalización de seguridad y letreros de rutas de evacuación hasta etiquetas técnicas para tuberías, almacenes y equipo industrial, lo que garantiza una comunicación visual clara y duradera.
En una industria como la minera, donde la seguridad y la eficiencia son prioridades constantes, invertir en soluciones de impresión industrial es una decisión estratégica para mantener las operaciones más organizadas, más seguras y mejor preparadas para enfrentar los desafíos del sector minero.
Por: Sotero Salgado – Jefe de Soporte Técnico – COELPRA SAC
+51 914 148 758
ventas@coelpra.com

Digitalización inteligente del control de temperatura en la industria alimentaria peruana
La trazabilidad térmica en la industria alimentaria ya no puede seguir siendo manual. El cumplimiento con normas como HACCP, la alta rotación de personal y la presión por optimizar recursos han convertido la digitalización del aseguramiento de la calidad en una necesidad urgente, especialmente en las plantas de procesamiento alimentario en Perú.
En muchos casos, el control de temperatura y la documentación de procesos como recepción, almacenamiento o fritura se realiza con instrumentos no conectados o registros en papel, generando errores, pérdidas de información y fallas en auditorías. La consecuencia: riesgos sanitarios, pérdidas económicas y rechazo de lotes por parte de clientes o autoridades.
Caso de aplicación en una planta de producción en Lima
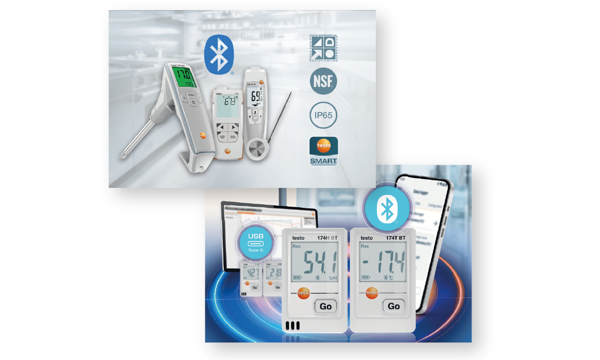
Una empresa mediana de procesamiento de alimentos congelados en Lima implementó recientemente los instrumentos de la línea Testo Food BT, que incluyen:
- testo 174 T BT y 174 H BT: mini registradores de temperatura y humedad para cámaras de refrigeración y almacenamiento, con conexión Bluetooth.
- testo 270 BT: medidor de aceite de fritura con documentación digital.
- testo 110 Food y testo 104-IR BT: termómetros para control en puntos críticos (CP/CCP), tanto en superficies como en el núcleo.
Antes, los operadores anotaban temperaturas en hojas que luego eran transcritas a planillas Excel. Esta duplicidad generaba errores, pérdida de datos y consumo excesivo de tiempo. Además, no existía una forma de validar si las mediciones estaban dentro de los límites críticos establecidos.
Después de la implementación, todos los instrumentos quedaron conectados a la App testo Smart, permitiendo que los datos se registren automáticamente en el punto de medición, se almacenen en la nube y se exporten a informes PDF profesionales con trazabilidad exacta, comentarios y firma digital.
Análisis costo/beneficio
El proyecto requirió una inversión inicial de S/ 4,800 en equipos y configuración. En tres meses, se evidenciaron los siguientes beneficios:
|
Indicador |
Antes (Manual) |
Después |
|
Tiempo promedio de documentación diaria |
2 horas |
20 minutos |
|
Pérdida de lotes por auditoría |
1 por trimestre |
0 |
|
Reposición innecesaria de aceite de fritura |
2 veces/mes |
0 |
|
Error humano en registros |
Frecuente |
Cero detectado |
ROI estimado a 6 meses: +180%, considerando el ahorro en tiempo, menor desperdicio y reducción de pérdidas.
HACCP sin margen de error
Todos los instrumentos cumplen con normativas internacionales (HACCP, NSF), permiten establecer límites personalizados por punto de control, y disparan alertas visuales ante cualquier desviación. Además, la seguridad operativa está garantizada: los equipos realizan una copia de seguridad incluso si la batería se agota, asegurando la trazabilidad sin interrupciones.
El personal sin experiencia también se adapta rápidamente al sistema gracias a la interfaz intuitiva de la app, respaldada por tutoriales interactivos.
De la teoría a la práctica: aprenda a implementarlo usted mismo
Este artículo es la antesala del Curso Técnico de Implementación Digital en Aseguramiento de Calidad Alimentaria, dictado por Testo Perú, donde enseñaremos paso a paso cómo automatizar el monitoreo térmico, cómo crear alertas críticas en la App testo Smart y cómo documentar inspecciones para superar cualquier auditoría.
Si usted trabaja en calidad, producción o mantenimiento en la industria alimentaria, este curso le permitirá migrar a un sistema más eficiente, seguro y auditable, reduciendo errores humanos y ganando control total sobre sus procesos.
¿Desea digitalizar su negocio y dejar atrás los registros manuales?
Escríbanos a info@testo.com.pe o llámenos al +51 955 747 980 para una asesoría técnica gratuita. Porque en Testo, estamos comprometidos a transformar sus procesos.
Por: Ing. José Nakamura Cam – Gerente General – Testo Perú
+51 955 747 980
info@testo.com.pe
www.testo.com.pe

Logística inteligente con IoT: Localice y obtenga mayor visibilidad de su operación
¿Sabe exactamente dónde están sus vehículos, activos y mercancías, cuánto tiempo permanecen en cada etapa de la operación y dónde se generan las principales demoras?
En operaciones logísticas de gran escala, perder visibilidad significa trabajar con información incompleta, reaccionar tarde ante eventos críticos y depender de llamadas, registros o verificaciones manuales.
Los sistemas GPS/GNSS convencionales ofrecen precisiones del orden de metros y pueden verse afectados por obstáculos o reflexiones de señal. Cuando la operación requiere mayor precisión, pueden integrarse tecnologías complementarias de localización según el entorno y el tipo de activo.
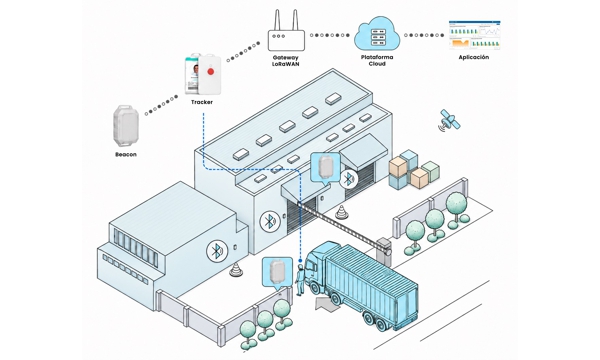
La Logística Inteligente con IoT de Smelpro permite transformar este escenario conectando vehículos, activos, mercancías y procesos dentro de una misma arquitectura tecnológica, mediante trackers, sensores, conectividad y plataformas digitales, generando históricos, eventos, alertas e indicadores para mejorar el control, la trazabilidad y la toma de decisiones.}
¿Qué implica la Logística Inteligente con IoT?
La Logística Inteligente utiliza tecnologías conectadas para capturar automáticamente información relacionada con el movimiento y comportamiento de los recursos que participan en una operación.
Dependiendo del proceso, una empresa puede necesitar conocer:
- Ubicación y movimiento de vehículos, activos o mercancías;
- Tiempos asociados a las diferentes etapas de la operación;
- Condiciones relevantes durante el transporte o almacenamiento;
- Historial necesario para mantener la trazabilidad del proceso.
Tecnologías que integramos en la Logística Inteligente
- Trackers GPS/GNSS + Bluetooth: Permiten monitorear vehículos, maquinaria móvil, contenedores u otros activos que se desplazan en exteriores o entre diferentes ubicaciones mediante GPS/GNSS. También pueden utilizar Bluetooth para detectar beacons cercanos. La información se transmite por redes celulares o LoRaWAN hacia la plataforma IoT para consultar recorridos, posiciones, históricos y eventos.
- Beacons BLE: Se asocian a vehículos, equipos, herramientas, contenedores u otros recursos para detectar su presencia, proximidad o ubicación por zonas dentro de plantas, almacenes y patios. La precisión depende de la infraestructura y del método de localización utilizado.
- RFID: Permite identificar automáticamente activos y mercancías mediante etiquetas RFID y lectores instalados en puntos estratégicos. Puede generar registros en etapas como recepción, almacenamiento, accesos, carga, descarga, despacho y salida, contribuyendo a la trazabilidad del proceso.
- LoRaWAN y gateways IoT: Proporcionan conectividad para dispositivos distribuidos en diferentes áreas de una operación, especialmente sensores de bajo consumo. Su cobertura y escalabilidad facilitan la incorporación progresiva de nuevos dispositivos.
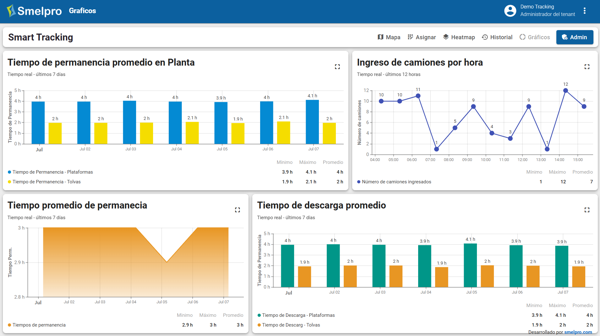
- Plataforma IoT: Centraliza la información de trackers, sensores y sistemas de identificación para visualizar la operación y generar históricos, alertas, reportes e integraciones con ERP, WMS u otros sistemas.
Principales beneficios para la industria
- Mayor visibilidad de los activos: Permite conocer la ubicación o zona donde fueron detectados, según la tecnología utilizada.
- Mayor trazabilidad: Permite construir históricos y conocer qué ocurrió con determinados recursos durante diferentes etapas del proceso.
- Control de entradas, salidas y permanencias: Registra movimientos entre zonas y tiempos de permanencia de vehículos o recursos.
- Optimización de procesos: Analiza recorridos, esperas y permanencias para identificar oportunidades de mejora y posibles cuellos de botella.
- Alertas ante eventos definidos: Permite establecer reglas para generar alertas ante ingresos, salidas, permanencias u otras condiciones relevantes para la operación.
- Decisiones basadas en datos: Convierte la información recopilada en indicadores que facilitan la gestión y planificación logística.
Casos de aplicación
- Plantas industriales: Seguimiento de vehículos internos, equipos, herramientas y otros activos entre zonas.
- Almacenes y centros logísticos: Tracking y trazabilidad de pallets, contenedores y mercancías durante la recepción, almacenamiento, carga y despacho.
- Minería y construcción: Seguimiento de vehículos, maquinaria, equipos y activos.
- Cadena de frío: Supervisión de temperatura, humedad u otras condiciones que requieren parámetros de conservación.
La arquitectura se adapta al activo, al entorno y a los requerimientos de cada operación.
En Smelpro, diseñamos e implementamos soluciones de Logística Inteligente con IoT orientadas a mejorar la visibilidad, la trazabilidad y el control de las operaciones. Integramos tecnología, conectividad y plataformas digitales para monitorear vehículos, activos y mercancías, centralizar información y apoyar una gestión logística más eficiente.
“Smelpro brinda soluciones de IoT e Inteligencia Artificial para optimizar procesos, mejorar la eficiencia operativa y reducir costos.”
Solicite una demostración gratuita y descubra cómo implementar una solución Logística Inteligente adaptada a su operación con Smelpro.
Por: Ing. Néstor Ccencho – SMELPRO
Calle Hefesto 499, oficina 502, Salamanca-Ate, Lima
(+51) 923 265 572 | (+51) 963 409 900 | (+51) 927 347 035 | (01) 322 6467
ventas@smelpro.com


 Parque San Martín 241 – Pueblo Libre, Lima, Perú.


